Berita
Rumah / Berita / Berita Industri / Open Die vs Seamless Ring Forging untuk Cincin Aluminium: Hasil & Kekuatan
Pada peralatan berputar dan struktural tugas berat, cincin aluminium membawa beban yang tidak dapat ditangani oleh komponen mesin biasa. Pilihan antara penempaan cetakan terbuka dan penempaan cincin mulus tidak hanya memengaruhi akurasi dimensi dan kekuatan, namun juga seberapa banyak billet aluminium mahal yang berakhir di komponen jadi. Artikel ini membandingkan dua proses khusus untuk cincin aluminium tugas berat, dengan fokus pada hasil material dan kekuatan mekanik.
Penempaan cetakan terbuka, juga disebut penempaan bebas, mengubah bentuk billet aluminium yang dipanaskan menjadi cetakan datar atau berkontur tipis yang tidak pernah menutupi benda kerja sepenuhnya. Operator mengontrol geometri dengan memposisikan billet, menerapkan reduksi, dan menggerakkan sepanjang bagian. Untuk cincin, urutan tipikalnya adalah menjengkelkan, menusuk, dan meregangkan mandrel. Billet diputar untuk memperbesar diameternya, ditusuk untuk membuat lubang tengah, dan kemudian direntangkan di atas mandrel sementara perkakas atas dan bawah menekan dinding, memperluas cincin menuju diameter dan ketebalan luar yang diperlukan.
Penempaan cetakan terbuka dihargai karena fleksibilitasnya. Ini dapat menghasilkan cincin dengan diameter luar yang sangat besar, penampang persegi panjang atau khusus, dan perkakas yang relatif sederhana. Waktu pengerjaannya singkat karena menggunakan perkakas datar, sehingga proses ini menjadi pilihan pertama untuk prototipe, komponen sekali pakai, dan ring yang melebihi kapasitas pabrik ring rolling.
Biaya muncul dalam hasil material. Benda kerja awalnya padat, dan siput yang ditusuk adalah benda padat. Selain itu, penampang akhir cincin tempa cetakan terbuka dikerjakan dari amplop persegi panjang, sehingga area sudut yang bukan milik profil akhir dihilangkan sebagai serpihan. Pemanfaatan material tipikal untuk cincin aluminium yang diproduksi melalui jalur ini berkisar antara 50 hingga 70 persen.
 Open Die Forging Parts untuk Sektor Metalurgi, Energi, dan Konstruksi Pemasok ini menawarkan poros, roda gigi, cakram, dan silinder tempa terbuka untuk alat berat. Relevan di sini karena paragraf sebelumnya membahas trade-off hasil material dalam produksi cincin mati terbuka. Lihat Produk →
Penggulungan cincin mulus dimulai dengan bentuk awal yang ditempa dan ditusuk, yang dipanaskan kembali dan dipasang pada gulungan mandrel. Gulungan utama menggerakkan bentuk awal sementara mandrel bergerak ke dalam dengan kekuatan tinggi. Ketebalan dinding semakin berkurang, dan material yang dipindahkan mengalir secara tangensial untuk meningkatkan diameter cincin. Karena seluruh penampang melewati celah bergulir berulang kali, struktur bekerja secara seragam dan aliran butiran mengikuti keliling cincin.
Penggulungan cincin menghasilkan bentuk annular yang hampir bersih. Diameter luar, lubang, dan ketebalan dinding dikontrol dalam toleransi yang ketat, biasanya dengan tunjangan pemesinan yang jauh lebih sedikit dibandingkan penempaan cetakan terbuka. Untuk cincin aluminium tugas berat dalam jumlah yang sesuai dengan perkakas, penggulungan cincin mengurangi waktu pemesinan, meningkatkan aliran material, dan memberikan stabilitas dimensi berulang dari bagian ke bagian.
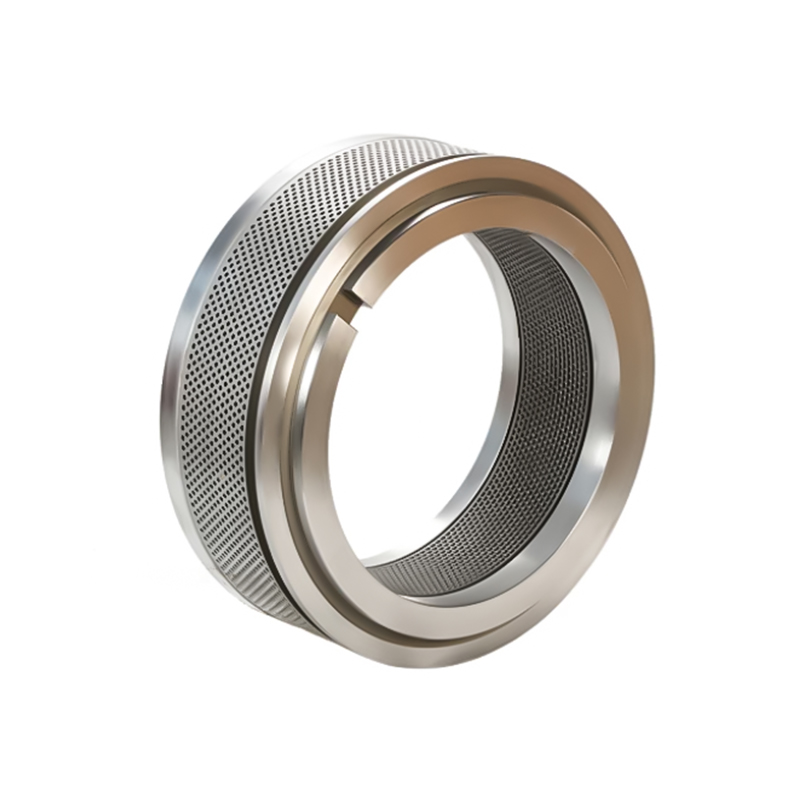
 Pabrik Penempaan Cincin Gulung untuk Cincin Pitch, Flensa, dan Cetakan Pelet Penggulungan cincin menghasilkan bentuk annular yang hampir bersih dengan toleransi yang ketat dan kelonggaran pemesinan yang lebih sedikit. Teks di sekitarnya menyoroti keunggulan hasil materialnya dibandingkan paduan aluminium yang mahal, sehingga menjadikan pemasok ini relevan. Lihat Produk →
Hasil material adalah faktor penentu biaya paling langsung dalam penempaan aluminium. Karena harga paduan aluminium jauh lebih mahal per kilogramnya dibandingkan baja struktural, perbedaan pemanfaatan sebesar 20 poin persentase dapat mengubah total biaya cincin tugas berat menjadi lebih besar dibandingkan tenaga kerja penempaan itu sendiri.
Kemana perginya material yang hilang pada penempaan cetakan terbuka? Pertama, siput tengah yang tertusuk menjadi potongan padat. Kedua, amplop berpenampang persegi panjang menyisakan bahan sudut yang tidak pernah menjadi bagian dari cincin yang sudah jadi. Ketiga, tunjangan pemesinan yang lebih besar berarti pemotongan yang lebih dalam, waktu siklus yang lebih lama, dan beban chip yang lebih berat. Kepingan aluminium secara signifikan kurang berharga dibandingkan billet padat karena peleburan kembali menghabiskan energi dan menyebabkan hilangnya lelehan.
Dalam penggulungan cincin mulus, bentuk awal sudah berbentuk lingkaran dan penggulungan mendistribusikan kembali material ke dalam profil akhir alih-alih memotongnya. Tunjangan pemesinan dapat dipertahankan hingga beberapa milimeter per permukaan. Efek gabungannya biasanya 15 hingga 25 poin persentase lebih tinggi dalam pemanfaatan material dibandingkan penempaan cetakan terbuka pada gambar cincin yang sama.
| Parameter | Buka penempaan cetakan | Cincin bergulir mulus |
|---|---|---|
| Hasil material yang khas | 50-70% | 75-90% |
| Tunjangan pemesinan per wajah | 5-15mm | 2-5mm |
| Bentuk potongan utama | Siput dan keripik yang tertusuk | Keripik putaran kecil |
Kekuatan bersifat terarah. Dalam cincin tempa cetakan terbuka, aliran butir diorientasikan oleh lintasan regangan dan perataan, terutama aksial dan keliling tetapi kurang seragam melalui penampang. Bagian tengah dinding tebal mungkin menerima deformasi terbatas, sehingga sifat ketebalan tembus seperti ketahanan retak lelah bisa lebih rendah dibandingkan di permukaan.
Penggulungan cincin yang mulus mengkristal ulang struktur secara terus menerus saat setiap bagian melewati celah penggulungan. Aliran butiran mengikuti lingkar ring, yang merupakan arah tegangan tertinggi pada bearing race, rim gear, flensa, dan komponen slewing ring. Untuk paduan aluminium berkekuatan tinggi seperti 7075 dan 6061, kekuatan lelah tangensial dari cincin yang digulung secara konsisten lebih tinggi dibandingkan dengan cincin tempa cetakan terbuka dengan penampang dan temper yang sama.
Ini tidak berarti penempaan cetakan terbuka lebih rendah dalam setiap kasus. Untuk cincin berpenampang persegi panjang yang memikul beban tekan sederhana, penempaan cetakan terbuka dengan reduksi yang cukup dan perlakuan panas yang tepat mencapai spesifikasi dengan margin yang nyaman. Keputusan teknik harus didasarkan pada keadaan tegangan, geometri penampang, kuantitas, dan sertifikasi yang diperlukan.
 Tempa Paduan Aluminium 7075 untuk Bagian Luar Angkasa dan Pertahanan Beban Tinggi Halaman produk ini mencakup komposisi paduan 7075, perawatan penuaan, dan kinerja penempaan. Hal ini muncul setelah perbandingan open die versus ring rolling, menawarkan opsi kekuatan tinggi untuk aplikasi kritis. Lihat Produk →
Pilih penggulungan cincin yang mulus ketika:
Pilih penempaan cetakan terbuka ketika:
Total biaya termasuk billet, energi, perkakas, permesinan, inspeksi, dan skrap. Penggulungan cincin memerlukan bentuk awal yang telah disiapkan dan perkakas penggulungan khusus, sehingga titik impas dibandingkan dengan penempaan cetakan terbuka biasanya dicapai dalam jumlah yang sedikit. Untuk cincin berukuran sangat besar yang diproduksi dalam volume rendah, penempaan cetakan terbuka sering kali menghasilkan biaya total meskipun hasil material lebih rendah, karena tidak diperlukan perkakas bentuk awal yang mahal.
Ketika hasil dan kekuatan material merupakan dua kriteria dominan dan bagiannya berupa cincin annular dengan pembebanan tangensial, maka proses penggulungan cincin mulus adalah pilihannya. Jika geometrinya tidak biasa, ukuran ring terlalu besar, atau jumlahnya berada di bawah titik impas perkakas, penempaan cetakan terbuka memberikan rute yang kuat dan dapat diprediksi.
Penggulungan cincin mulus biasanya mencapai 75 hingga 90 persen pemanfaatan material, sedangkan penempaan cetakan terbuka biasanya berkisar antara 50 dan 70 persen. Perbedaannya berasal dari profil ring rolling annular yang hampir bersih, yang menghilangkan sisa sudut dan sangat mengurangi tunjangan pemesinan.
Pada arah tangensial, cincin yang digulung umumnya menunjukkan kekuatan dan umur kelelahan yang lebih tinggi karena aliran butiran mengikuti keliling. Namun, kekuatan dalam arah lain dan sifat ketebalan tembus bergantung pada rasio reduksi, kontrol suhu, dan temper akhir, sehingga penempaan cetakan terbuka masih bisa menjadi pilihan yang tepat untuk banyak cincin berpenampang persegi panjang.
Ya. Penempaan die terbuka tidak dibatasi oleh dimensi rolling mill. Dengan menggunakan peregangan mandrel pada mesin press hidrolik, cincin aluminium dengan diameter luar beberapa meter dapat ditempa, itulah sebabnya balapan bantalan besar dan cincin struktural sering kali dibuat dengan cetakan terbuka.
Pilih ring rolling jika penampangnya berbentuk lingkaran, kuantitasnya sesuai dengan perkakas yang telah dibentuk sebelumnya, dan ring terkena beban tangensial, seperti balapan bantalan, ring roda gigi, dan ring tenaga angin. Jika geometrinya berbentuk persegi panjang atau mencakup fitur integral, atau jika jumlahnya sangat sedikit, penempaan cetakan terbuka biasanya lebih praktis.
Pemilihan antara cetakan terbuka dan penempaan cincin mulus untuk cincin aluminium tugas berat dipandu oleh geometri, kuantitas, dan arah tegangan. Penempaan cetakan terbuka memberikan fleksibilitas dan biaya perkakas yang rendah untuk cincin besar dan tidak biasa. Penggulungan cincin yang mulus memberikan hasil material yang lebih tinggi, kekuatan tangensial, dan konsistensi dimensi untuk komponen annular. Pemasok tempa yang mengoperasikan jalur die terbuka dan ring rolling dapat mengevaluasi gambar terlebih dahulu dan merekomendasikan proses yang sesuai dengan kondisi layanan dan anggaran. Jika Anda ingin memahami perbedaan tingkat peralatan secara lebih detail, baca perbandingan kami sebelumnya penempaan cincin vs cetakan terbuka vs penempaan cincin gulung .

Jalan Gangcheng No.1317, Kota Daxin, Zhangjiagang, Jiangsu, Cina
Ada apa:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous